不锈钢零件精密加工 数控车床技术与精密零部件制造指南
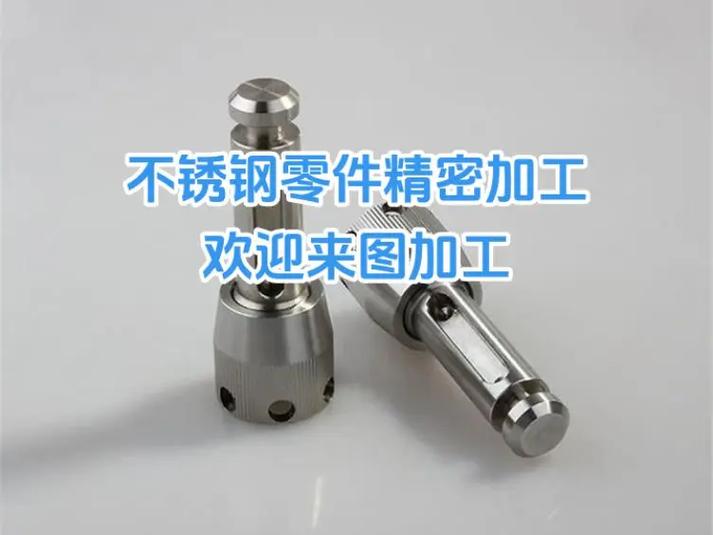
不锈钢零件精密加工是现代制造业中的关键技术,尤其在数控车床零件加工和精密零部件制造领域,它直接影响到产品的性能、寿命和可靠性。本文将围绕不锈钢材料特性、数控车床加工要点、精密零部件加工规范以及质量控制展开,为从业者提供实用参考。
一、不锈钢材料特性与加工挑战
不锈钢因其优异的耐腐蚀性、高强度和良好的耐热性,被广泛应用于航空航天、医疗器械、食品机械和汽车零部件等领域。不锈钢的加工难度较大:
- 加工硬化倾向强:切削过程中表层易硬化,导致刀具磨损加剧。
- 导热性差:切削热集中在刀刃,容易造成刀具热损伤。
- 切屑粘附性强:易产生积屑瘤,影响表面粗糙度。
因此,不锈钢零件精密加工需要针对这些特性选择合适的刀具、切削参数和冷却方式。
二、数控车床零件加工的核心要点
数控车床是实现不锈钢精密零件高效、高精度加工的主要设备。以下为关键工艺要点:
- 刀具选择:优先选用抗粘结、耐磨性好的硬质合金或涂层刀具(如TiAlN涂层),并保持锋利刃口。
- 切削参数优化:采用较低的切削速度(通常80-150 m/min)和较大的进给量,避免切削刃在硬化层中摩擦。适当增加切削深度,减少走刀次数。
- 冷却与润滑:使用高压冷却液或微量润滑(MQL)技术,有效带走切削热并抑制积屑瘤。
- 刚性夹持:确保工件和刀具系统刚性足够,减少振动,提高尺寸精度和表面质量。
- 编程策略:采用圆弧切入切出、恒线速切削等方式,保证加工稳定性。
三、精密零部件加工的通用规范
精密零部件加工通常要求公差在±0.01mm以内,表面粗糙度Ra≤0.8μm。针对不锈钢件,还需遵循以下规范:
- 工序集中:尽量在一次装夹中完成多面加工,减少定位误差。例如使用车铣复合中心。
- 热处理控制:若零件需热处理,应安排在粗加工之后、精加工之前,以消除内应力。
- 去毛刺与清洗:精密零件不允许有毛刺、翻边,需采用手工或电解去毛刺,并彻底清洗。
- 检测与补偿:使用三坐标测量机(CMM)或在线检测系统,实时反馈尺寸偏差,并通过刀具补偿修正。
四、常见问题与解决方案
- 表面粗糙度不达标:可能原因包括刀具磨损、进给量过大、冷却不足。应更换刀具、降低进给、改善冷却。
- 尺寸超差:多因热变形或刀具让刀所致。可减小切削用量、增加光刀次数、使用恒温车间。
- 刀具寿命短:建议选用合适的涂层刀具,并优化切削参数,避免在硬化层中反复切削。
五、
不锈钢零件精密加工是一项系统性技术,涉及材料、刀具、机床、工艺和检测等多个环节。通过合理选择数控车床加工策略,严格执行精密零部件加工规范,并持续优化工艺参数,可以稳定实现高精度、高效率的生产,满足高端制造业对不锈钢精密零部件的严苛要求。
最新产品
嘉兴精密五金车削件、非标零部件加工铜、铁、铝、不锈钢等等材料图片,嘉兴精密五金车削件、非标零部件加工铜、铁、铝、不锈钢等等材料图片大全,嘉兴奥捷精密五金-
【湖南省精密机械加工】湖南省精密机械加工价格_湖南省精密机械加工批发_湖南省精密机械加工厂家 -
长安cnc加工数控车床零件机加工 模具配件车件 五金件精密加工
不锈钢机械零件加工 新能源汽车零部件cnc加工精密零件cnc加工厂家铝
东莞精密机械加工厂家 精密零部件加工的核心力量与选择指南
深圳精密机械零部件机加工厂家 尖峰供 & 大图精密零部件加工
走在成都制造业前端的创兴型企业 成都丰耐科技—精密零部件加工
502组铜机械精密零部件加工 近期发展与技术亮点
高精度零件加工,专业厂家打造精密产品
精密零部件加工 航空航天军工领域的CNC加工核心力量