CNC电脑锣精整加工 铝合金散热器与精密零部件的制造核心
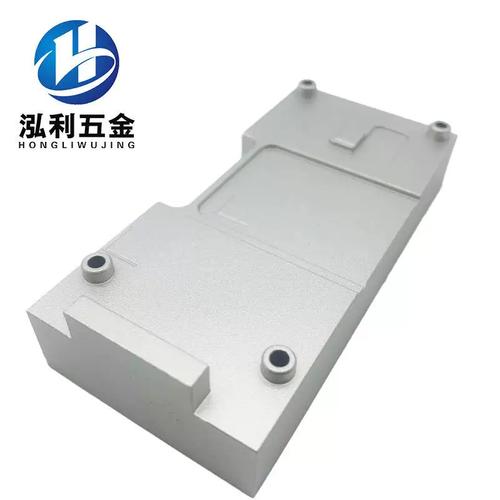
在高端制造业中,铝合金因其优异的导热性、轻量化和易加工特点,成为散热器及机械零部件的首选材料。而CNC电脑锣(数控铣床)精整加工,正是实现这类零件高精度、高效率制造的关键技术。
一、CNC电脑锣精整加工的核心优势
CNC电脑锣通过计算机数字化控制,可完成铣削、钻孔、攻丝、镗孔等多道工序。针对铝合金散热器,精整加工能精确控制鳍片厚度、间距和底面平整度,确保散热效率。对于机械零部件,则能实现微米级公差,满足装配互换性要求。相比传统加工,CNC电脑锣具有以下优势:
- 高精度:定位精度可达±0.005mm,重复定位精度±0.003mm。
- 高一致性:批量生产中尺寸稳定,减少人为误差。
- 复杂形状能力:可加工散热器齿槽、曲面流道等传统工艺难以实现的几何特征。
二、散热器铝合金精密制造要点
散热器通常采用6061、6063或ADC12等铝合金。精整加工需注意:
- 切削参数优化:铝合金质软、导热好,宜采用高转速、大前角刀具,避免积屑瘤。例如,φ6铣刀转速可设为12000-18000rpm,进给速度2000-4000mm/min。
- 散热鳍片加工:采用微小径刀具分层铣削,控制每层切深0.1-0.3mm,防止鳍片变形。必要时使用高压冷却液冲刷切屑。
- 表面处理:精整后可通过阳极氧化或喷砂提升耐蚀性与外观,但需预留加工余量。
三、机械零部件精密加工工艺
铝合金机械零部件如支架、壳体、连接件等,常涉及多面加工。典型流程包括:
- 粗加工:去除大部分余量,留0.3-0.5mm精加工余量。
- 半精加工:消除粗加工应力,修正基准。
- 精整加工:使用高精度刀柄和平衡刀具,配合在线测量,保证孔距、垂直度等形位公差。
- 去毛刺与清洗:防止锐边影响装配。
四、质量控制与检测
精密制造离不开严格检测。常用手段包括:三坐标测量机(CMM)、影像测量仪、表面粗糙度仪。对于散热器,还需测试热阻;对于机械零件,需检查硬度、抗拉强度等。过程控制中,建议采用SPC统计过程控制,实时监控刀具磨损与尺寸漂移。
五、应用与展望
CNC电脑锣精整加工已广泛应用于5G基站散热器、新能源汽车电控壳体、无人机结构件、医疗设备零件等领域。随着高速切削(HSM)和五轴联动技术普及,铝合金精密制造将向更薄壁、更复杂、更集成方向发展。
从散热器到机械零部件,CNC电脑锣精整加工以精度和效率为基石,推动铝合金精密制造不断突破。选择专业加工伙伴,优化工艺参数,方能实现品质与成本的双赢。
最新产品
不锈钢零件精密加工.不锈钢零件精密加工,数控车床零件加工,支
机械零件加工不锈钢非标件车削机器精密配件钢件定制数控加工厂家
广州精密机械加工厂家,广州数控车床加工,机械零件
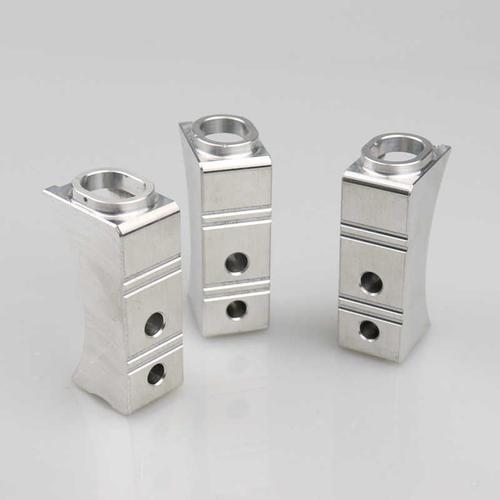
答:珠三角很多精密机械加工工厂的,佛山广州深圳东莞
【唐山自动车床加工】价格,厂家,图片,通讯产品加工,苏州市美迪仕精密机械-
【宁波机械加工】宁波机械加工价格/图片_宁波机械加工批发/采购_宁波机械加工厂家/供应商
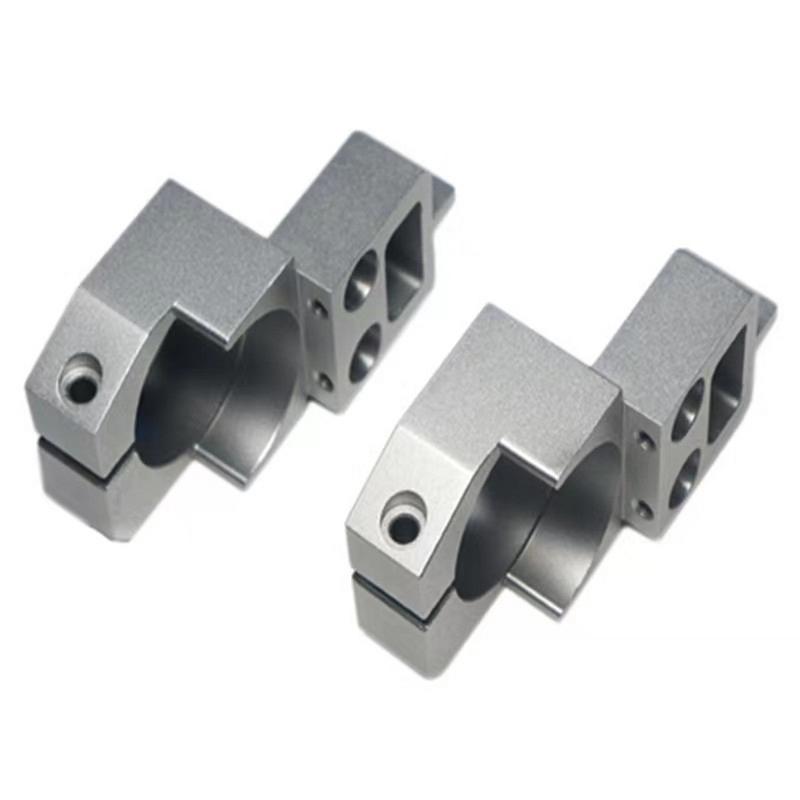
零件加工厂精密零件加工精度的测量方法 绝对测量:读数值直接代表被测
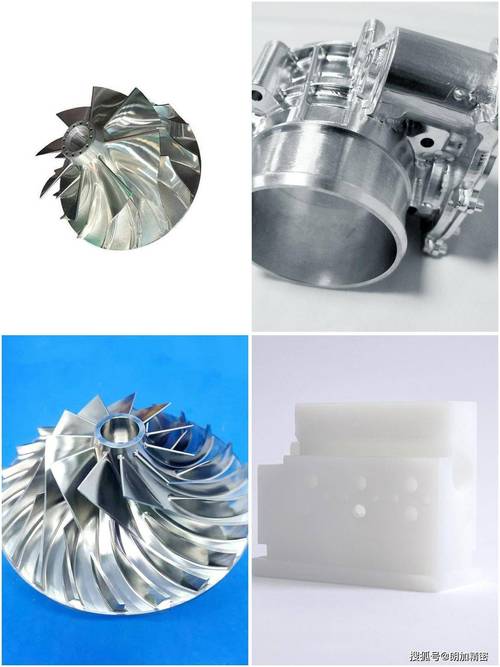
广州精密零件cnc加工 •外贸品质
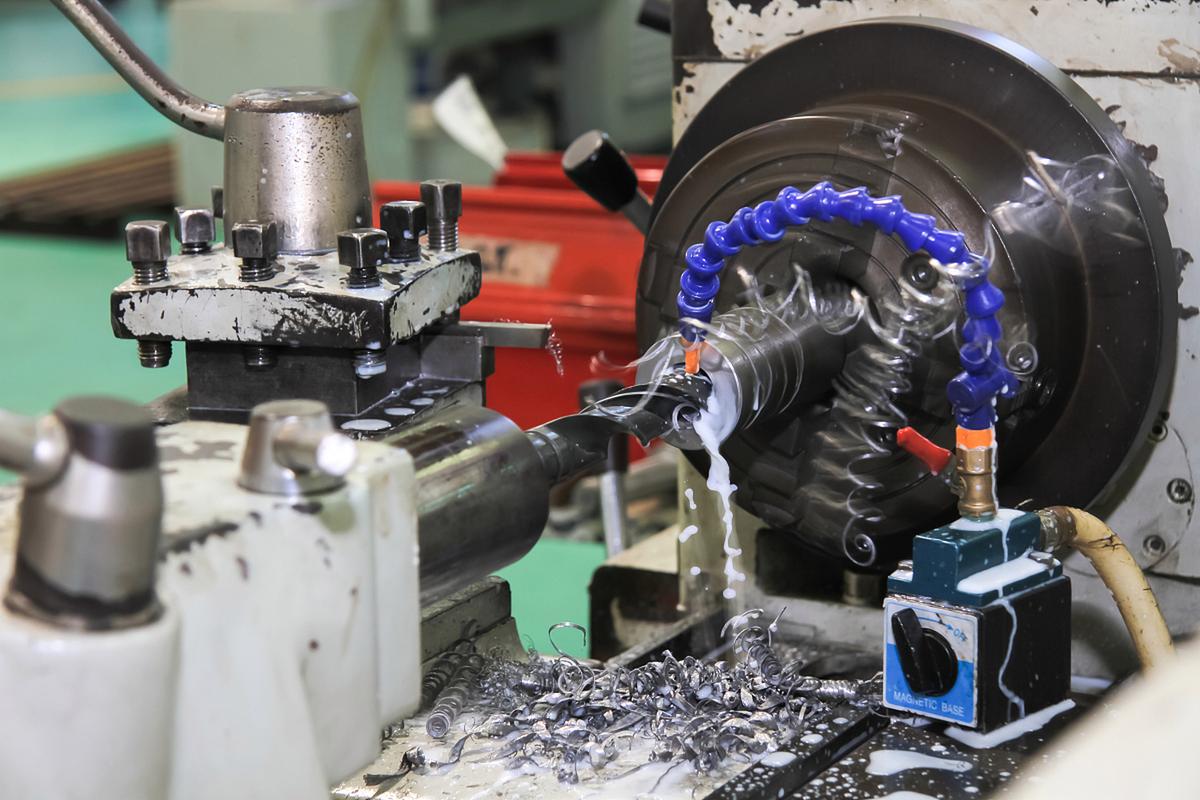
肩负着高精度,高质量零部件制造的使命,不断展现着科技创新与精密制造
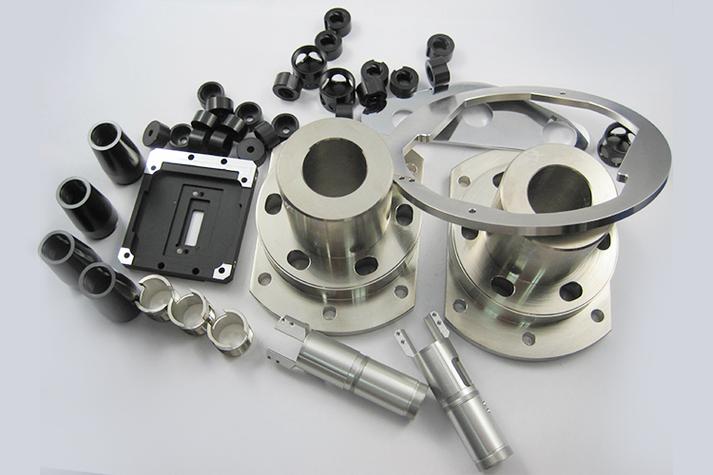
精密零部件加工 从微米级精度到智能制造的进阶之路